Artykuł sponsorowany
Jak klasy obciążenia sprężyn tłocznikowych wpływają na żywotność narzędzia w pracy cyklicznej
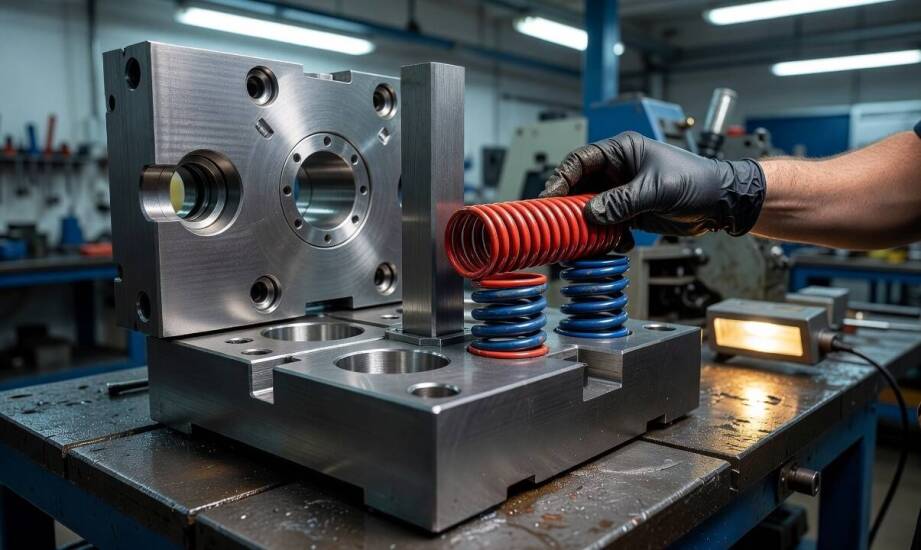
Katalogowe opisy komponentów maszynowych podają zwykle tylko podstawowe wymiary oraz maksymalne ugięcie. Takie informacje rzadko wystarczają do pełnej oceny sytuacji. Trudno na ich podstawie założyć, czy dany element wytrzyma tempo pracy prasy i surowe warunki otoczenia w długiej eksploatacji cyklicznej. Operatorzy narzędzi często napotykają przypadki przedwczesnego zmęczenia materiału. Dzieje się tak, gdy detal wybrany wyłącznie na podstawie ogólnej tabeli traci powtarzalność nacisku już po kilkudziesięciu tysiącach cykli roboczych.
Przeczytaj również: 2000000
Klasy obciążenia i ich przełożenie na parametry robocze
Elementy produkowane zgodnie z międzynarodową normą ISO 10243 dzielą się na ściśle określone kategorie. Standard ten wykorzystuje oznaczenia kolorystyczne, które odpowiadają różnym poziomom dopuszczalnego ugięcia. Normatywne wytyczne przypisują fioletowym detalom przeznaczenie do najmniejszych obciążeń. Dopuszczają one ugięcie robocze do 35% długości swobodnej w trybie długotrwałym oraz do 50% w ujęciu maksymalnym. Według tej samej normy, zielone modele tolerują do 30% ugięcia przy pracy ciągłej i 40% przy parametrach szczytowych. Niebieskie warianty osiągają odpowiednio 25% i 37,5%, czerwone 20% i 30%, żółte 17% i 25%, natomiast brązowe – jedynie 10% przy pracy długiej i 15% maksymalnie. Wskazane wartości procentowe bezpośrednio określają siłę roboczą przenoszoną bez ryzyka szybkiego zmęczenia materiału. Wyższa klasa oznacza mniejsze dopuszczalne ugięcie, ale gwarantuje większą siłę przy tym samym skoku.
Przeczytaj również: Jak kolektory słoneczne wspierają pompę ciepła i fotowoltaikę w domu na Lubelszczyźnie
Praktyczne dopasowanie wymiarów wymaga przejścia od ogólnej definicji klas do konkretnych parametrów narzędzia. Właściwie dobrana sprężyna tłocznikowa wymaga przeanalizowania tabel uwzględniających ugięcie oraz rzeczywistą siłę przy określonych procentach skoku. Dokładna analiza tych danych pozwala wstępnie oszacować żywotność komponentu przy zadanym obciążeniu początkowym i roboczym.
Przeczytaj również: Zakup maszyny z drugiej ręki: jak ocenić stan, zanim wyjdą ukryte koszty
Różnice w tłocznikach prostych i progresywnych
Identyczne parametry techniczne zachowują się inaczej w zależności od budowy samego narzędzia. Mechanizmy w tłocznikach prostych podlegają bardziej równomiernym i powtarzalnym siłom. Taka charakterystyka pozwala na dłuższą eksploatację przy wyższych wartościach ugięcia. Zupełnie inaczej wygląda praca w tłocznikach progresywnych, realizujących kilka operacji w jednym cyklu prasy. Konstrukcje te generują wyższe częstotliwości pracy oraz bardzo zmienne obciążenia. Specyfika narzędzi wielotaktowych przyspiesza zmęczenie struktury metalu, wymuszając wybór niższej klasy obciążenia lub znaczne skrócenie skoku roboczego.
Trwałość komponentów zależy bezpośrednio od materiału, temperatury oraz panującej wilgotności. Elementy te produkuje się najczęściej ze stopów chromowych lub chromowo-wanadowych o przekroju prostokątnym, co zapewnia im wysoką wytrzymałość zmęczeniową. Praca w środowisku o podwyższonej temperaturze prowadzi do stopniowej utraty początkowych właściwości sprężystych. Ekstremalne warunki cieplne zauważalnie redukują generowaną siłę w stosunku do pierwotnego naprężenia. Agresywne środowisko chemiczne oraz wysoka wilgotność sprzyjają zjawiskom korozyjnym. Zabezpieczenie przed rdzą polega zazwyczaj na nałożeniu ochronnej powłoki proszkowej. Ryzyko utraty powtarzalności nacisku rośnie najszybciej, gdy detal pracuje w warunkach wykraczających poza katalogowe zalecenia wytwórcy.
Typowe błędy eksploatacyjne wpływają na skrócenie żywotności mechanizmów. Zalicza się do nich zbyt duże ugięcie całkowite, brak właściwego prowadzenia sworzniem oraz całkowite pominięcie zalecanego obciążenia wstępnego. Zbyt luźne osadzenie elementu w gnieździe stwarza ryzyko utraty osiowości w trakcie szybkiej pracy. Niewystarczające prowadzenie wewnętrzne lub zewnętrzne prowadzi do szkodliwego wyboczenia i powstawania naprężeń bocznych. Zjawiska te błyskawicznie uszkadzają strukturę nośną detalu.
Dobór ograniczający przedwczesne zużycie
Dopasowanie normatywnej klasy obciążenia do środowiska pracy pozwala skutecznie ograniczyć przedwczesne pękanie elementów. Prostsze oprzyrządowanie pozwala na montaż wyższej kategorii przy zachowaniu rozsądnego marginesu ugięcia. Narzędzia progresywne wymagają z kolei wyboru modeli o mniejszym dopuszczalnym skoku roboczym. Wymusza to również zaplanowanie regularnych kontroli stanu technicznego.
Przedsiębiorstwo Sprintex realizuje produkcję elementów ze stali sprężystej oraz nierdzewnej o grubości drutu od 0,3 mm. Wytwórnia z Lipowej dostarcza komponenty zarówno w ramach serii, jak i jednostkowych zamówień branżowych. Tego rodzaju produkcja gwarantuje dopasowanie właściwości materiału do charakterystyki danej maszyny. Ścisłe trzymanie się danych z tabel normatywnych bezpośrednio przekłada się na stabilną pracę urządzenia. Eliminacja błędów montażowych pozwala z kolei osiągnąć maksymalną żywotność całego układu.
Kategorie artykułów
Polecane artykuły

Najczęstsze zabiegi chirurgiczne u zwierząt – kiedy są konieczne?

Niebezpieczne pasje?
Elektryczna czy pneumatyczna, jaką nitownice wybrać?
